

Para cualquier pregunta y comentario de los clientes, responderemos con paciencia y meticulosidad.
Estructura de materiales: Fundición de latón de aluminio CuZn25Al6Fe3Mn3, con inserto de gr...
Cuando un eje se raya dentro de un casquillo mucho antes de que finalice el período de garantía, la falla a menudo se atribuye al material mismo. En mi experiencia con piezas de bronce fundido, la causa real suele ser una combinación de un grado de aleación incorrecto, una lubricación insuficiente o un proceso de fundición que deja tensión y porosidad residuales. Para los bujes de bronce de aluminio, la respuesta práctica es tratar el buje como un sistema: primero defina la carga y el entorno, luego seleccione la composición, la disposición de la ranura y la ruta de mecanizado.
El bronce de aluminio es una aleación de cobre en la que el aluminio es la adición principal, normalmente entre un 8% y un 12% en peso. Se añaden hierro, níquel y manganeso para refinar el grano y aumentar la resistencia. El resultado es un material de soporte que mantiene su capacidad de carga a temperaturas elevadas y resiste el agua de mar, el agua salobre y muchos fluidos de procesos químicos. A diferencia del bronce de estaño, que resiste el desgaste principalmente por la suavidad y las partículas incrustadas, el bronce de aluminio transporta la carga a través de su propia superficie dura y endurecida. Es por eso que un casquillo hecho de esta aleación puede sobrevivir en una guía de laminador o en una caja de cambios marina, donde un casquillo de latón se deformaría en unas pocas semanas.
No debe pensar en el bronce de aluminio como un reemplazo directo para cada buje de bronce. No es la opción más barata y favorece el movimiento alternativo lento y pesado más que la rotación de alta velocidad. Cuando el diseño requiere una alta velocidad superficial y una película de lubricación continua, un bronce con plomo o un bronce con grafito incorporado puede ser mejor. Pero cuando el eje es lento, la carga es alta y el agua o el vapor siguen eliminando la grasa, el bronce de aluminio es el valor predeterminado confiable.
No existe una receta única para el "bronce de aluminio". Los grados más destacados se centran en un 9-10% de aluminio con una pequeña cantidad de hierro. C95400, por ejemplo, es un bronce de aluminio fundido con aproximadamente un 10,5 % de aluminio, un 4 % de hierro y menos del 1 % de níquel. Una denominación europea similar es CuAl9Fe4, que aparece en nuestra propia producción de aleaciones de cobre. El contenido de hierro forma partículas intermetálicas duras que mejoran la resistencia al desgaste sin necesidad de un tratamiento térmico aparte. Si el ambiente es muy corrosivo, el bronce de níquel y aluminio como el C95800 agrega varios porcentajes de níquel y más manganeso, lo que brinda una mejor resistencia a la cavitación y al ataque por impacto.
Las diferencias son importantes para la contratación. Un comprador que sólo especifica "buje de bronce y aluminio" puede recibir un grado bajo de aluminio que luce igual después del mecanizado pero falla rápidamente bajo cargas de impacto elevadas. Pregunte por el estándar exacto, la dureza medida después del mecanizado y la práctica de fundición real del proveedor. La siguiente tabla muestra las diferencias generales entre las aleaciones de bujes comunes.
| Propiedad | Bronce Aluminio | Bronce de estaño | Latón con plomo |
|---|---|---|---|
| Resistencia a la tracción | Alto (600–750 MPa) | Medio (250–350 MPa) | Bajo-medio (200-300 MPa) |
| Dureza (HB) | 170-220 | 70–120 | 60–120 |
| Resistencia a la corrosión | Excelente | bueno | Feria |
| maquinabilidad | Feria–good | Feria | Excelente |
| Uso típico | Carga pesada, ambientes húmedos o ácidos. | Rodamiento general, carga moderada. | Aplicaciones de baja carga y alta velocidad |
Cuando un dibujo diga "CuAl9Fe4", no permita que lo sustituyan por un casquillo de bronce general sin aprobación. La diferencia de costo es pequeña en comparación con el tiempo de inactividad del proceso causado por un reemplazo prematuro.
La mayor variable oculta en los casquillos de bronce de aluminio es cómo se fabricó el espacio en blanco. La fundición en arena es económica pero a menudo produce granos gruesos y contracción interna. La varilla de fundición continua está bien para casquillos cilíndricos simples, pero no puede producir fácilmente bridas grandes o ranuras de aceite complejas. La fundición centrífuga es ideal para bujes de paredes pesadas y gran diámetro porque el molde giratorio empuja el gas y las impurezas hacia el orificio, donde se eliminan mediante el mecanizado posterior. Las mejores fundiciones utilizan una combinación de procesos de arena, centrífugos y continuos y cubren todo el recorrido desde la fusión del cobre en bruto hasta el torneado final.
Esto es importante porque el bronce de aluminio tiene un rango de solidificación estrecho. Si la temperatura de vertido es demasiado alta o la velocidad de enfriamiento es desigual, se obtienen inclusiones de escoria que aparecen como picaduras en el orificio mecanizado. Esos pozos se convierten en iniciadores de grietas bajo carga cíclica. Entonces, cuando evalúe a un proveedor, pregunte sobre su control de la química del metal, el tamaño y tipo de su horno de fusión y la inspección que realiza antes del torneado. Un proveedor que funde y moldea su propia aleación puede mantener la composición dentro de un plazo ajustado; un taller mecánico que sólo compra piezas en bruto disponibles en el mercado tiene menos control.
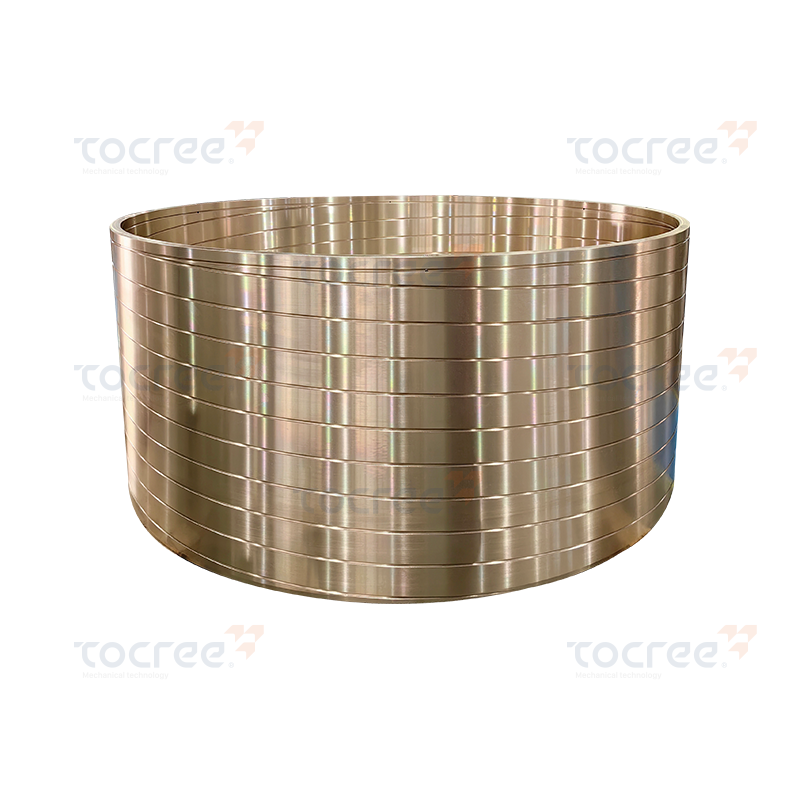 Bronce de estaño Bushing with Custom Oil Grooves Este buje de bronce al estaño se fabrica mediante fundición centrífuga y se mecaniza con ranuras de aceite personalizadas. Ofrece alta resistencia, buena resistencia al desgaste y a la corrosión, lo que lo hace adecuado para aplicaciones industriales de servicio pesado. Ver producto →
La geometría de lubricación puede convertir un buje marginal en uno confiable. Para los bujes de bronce de aluminio lubricados con grasa, la clásica ranura en espiral en el orificio ayuda a distribuir la grasa a lo largo de toda la zona de contacto. No es una decoración. El ancho y la profundidad de la ranura deben coincidir con la viscosidad de la grasa y la velocidad del eje. Demasiado poco profundo y la grasa se queda en el centro; demasiado profundo y el área de contacto cae, aumentando la presión y acelerando el desgaste.
Para equipos que funcionan en seco o donde el aceite no es deseable, un buje de bronce de aluminio con grafito incorporado es una opción práctica. Los tapones de grafito actúan como depósitos de lubricante sólido, por lo que el buje solo necesita una lubricación inicial mínima y puede funcionar a velocidades lentas durante meses sin necesidad de volver a lubricarlo. La orientación del grafito también es importante: los enchufes más grandes funcionan mejor en ambientes sucios o polvorientos, mientras que los enchufes más pequeños y densos funcionan más silenciosamente en un conjunto ajustado.
Si la máquina está sujeta a lavado con agua o vapor, necesitará un diseño de ranura sin grafito o un grado resistente a la corrosión, porque el agua puede filtrar algo de grafito. En ese caso, una ranura en espiral con una grasa de barrera de agua compatible suele ser más segura que depender únicamente de un lubricante sólido.
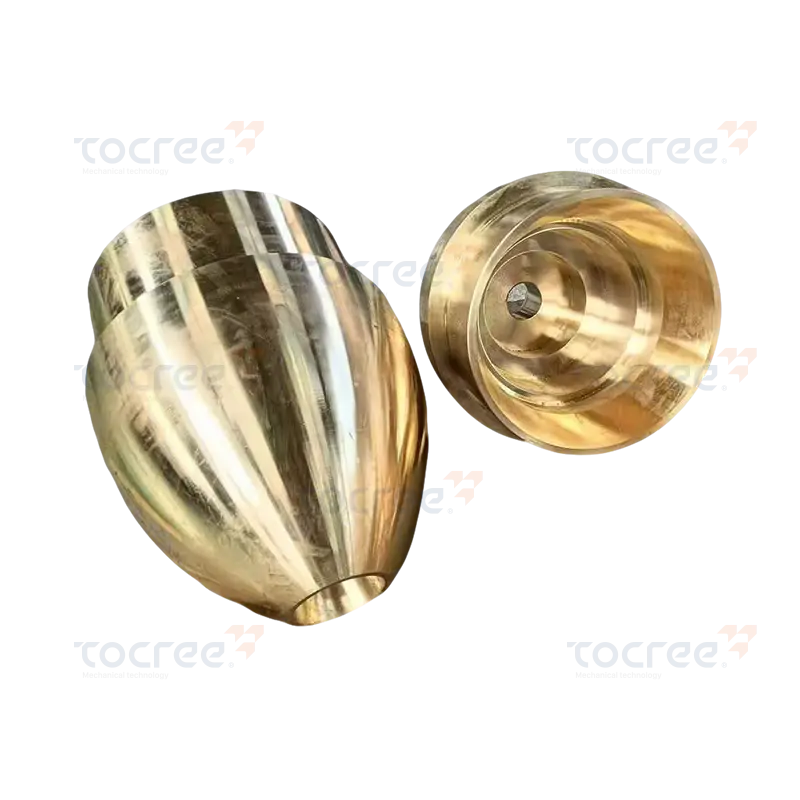 Bronce Aluminio Bushing with Spiral Grease Groove Este casquillo de bronce de aluminio presenta una ranura de grasa mecanizada y alta resistencia. Su excelente conductividad térmica y resistencia a la corrosión lo hacen adecuado para ambientes húmedos y de alta temperatura. Ver producto →
El caso más fuerte para los bujes de bronce de aluminio es en industrias donde la carga es alta, el movimiento es lento y el medio ambiente no es amigable. Los equipos metalúrgicos, como las carcasas de rodamientos de laminadores y los rodillos transportadores de hornos, son un candidato obvio. Lo mismo se aplica a la maquinaria de los barcos: los ejes de los timones, los casquillos de popa y las grúas de cubierta funcionan en agua de mar, y la resistencia a la corrosión del bronce de aluminio es un beneficio directo.
En maquinaria pesada, la aplicación típica es una junta pivotante o oscilante donde el ángulo de movimiento es pequeño y la fuerza de reacción es enorme. Los equipos de minería, las orugas y las prensas grandes encajan en este perfil. Para las máquinas de fundición a presión, los casquillos de las barras de unión y las guías del carro de inyección se cargan con impacto y calor; El bronce de aluminio mantiene su geometría mucho mejor que un bronce de estaño estándar. Incluso en equipos médicos, donde la corrosión y la limpieza son importantes, el bronce de aluminio aparece en algunos componentes de accionamiento de baja velocidad y alta carga. La lista práctica a continuación no es exhaustiva pero cubre los usos más comunes:
Si está diseñando para uno de estos sectores, el punto de partida correcto es un cálculo de carga detallado. Muchos proveedores locales y equipos de ingeniería tienen experiencia con estas industrias exactas; por ejemplo, nuestra página de aplicaciones de maquinaria metalúrgica describe cómo se utilizan nuestras piezas personalizadas en ese entorno. Vale la pena leerlo antes de especificar la aleación.
Ejemplos de aplicación de maquinaria metalúrgica. Muestra el tipo de piezas de bronce aluminio que aguantan en funcionamiento continuo.
Ningún material gana en todas las aplicaciones. El bronce de aluminio tiene un coeficiente de fricción moderadamente alto cuando está seco, por lo que no es la mejor opción para muñones de alta velocidad que necesitan una película de aceite continua. Para un eje que gira a varios miles de RPM, un bronce con plomo o un revestimiento Babbitt producirán menos calor. El bronce de aluminio también es más caro de mecanizar que el latón, por lo que para piezas de baja carga donde el costo determina el diseño, un casquillo de latón puede ser perfectamente adecuado.
Otra falla común es la carga en los bordes causada por la deflexión del eje. El bronce de aluminio puede soportar una carga estática elevada, pero aún necesita suficiente longitud de soporte para distribuir la carga. Un casquillo corto y de pequeño diámetro que se desplace contra un eje doblado fallará independientemente de la aleación. En esos casos, la solución es una superficie exterior esférica del casquillo o un diseño autoalineante, no un material diferente.
Finalmente comprobar la dureza del eje y el acabado superficial. El bronce de aluminio trabaja más durante el funcionamiento y, si el eje es blando o áspero, la superficie del buje puede desgastar el muñón y no al revés. A menudo se recomienda un eje cromado o endurecido para un servicio prolongado.
La forma más práctica de evitar problemas de calidad ocultos es comprar a una empresa que controle tanto la fundición como el mecanizado de precisión. Cuando la misma fábrica funde la aleación de cobre, vierte la pieza bruta y luego gira, perfora y pule el orificio, los pasos del proceso no quedan ocultos detrás de programas de envío separados. Esto acorta el ciclo de retroalimentación de calidad. Si falla una verificación dimensional, el taller de maquinaria puede informar al equipo de fundición de inmediato, y el siguiente vertido se ajusta antes de que se fabriquen otros cien espacios en blanco.
En nuestra propia fábrica, el horno de fusión de cobre y las centrífugas se encuentran en el mismo edificio que las unidades de fresado y torneado CNC. Producimos muchas piezas no estándar, desde un pequeño casquillo roscado hasta un manguito de cobre de 2 metros de diámetro, y podemos fabricar placas deslizantes largas de hasta 4 metros. Esta escala requiere un cuidadoso diseño de entrada y fundición. Cuando un cliente proporciona un dibujo con CuAl9Fe4 o un grado de bronce de aluminio similar, podemos rastrear el número de calor y el análisis químico asociado para cada pieza entregada.
Antes de realizar un pedido repetido, solicite al proveedor un ejemplo de sus registros de calidad en una pieza de bronce de aluminio similar. Quiere ver el certificado de material, el informe dimensional y la medición del acabado superficial. Si no pueden proporcionar los tres mediante un único proceso interno, es probable que esté tratando con un comerciante, no con un fabricante. Para conocer más profundamente las diferencias entre los casquillos y los cojinetes de bronce de aluminio, puede leer nuestra guía técnica sobre el tema. Cubre tablas de propiedades y lógica de selección que utilizamos en el trabajo diario.
Nuestra guía completa de bujes y rodamientos de bronce de aluminio Explica las tablas de propiedades y los criterios de selección con más detalle.
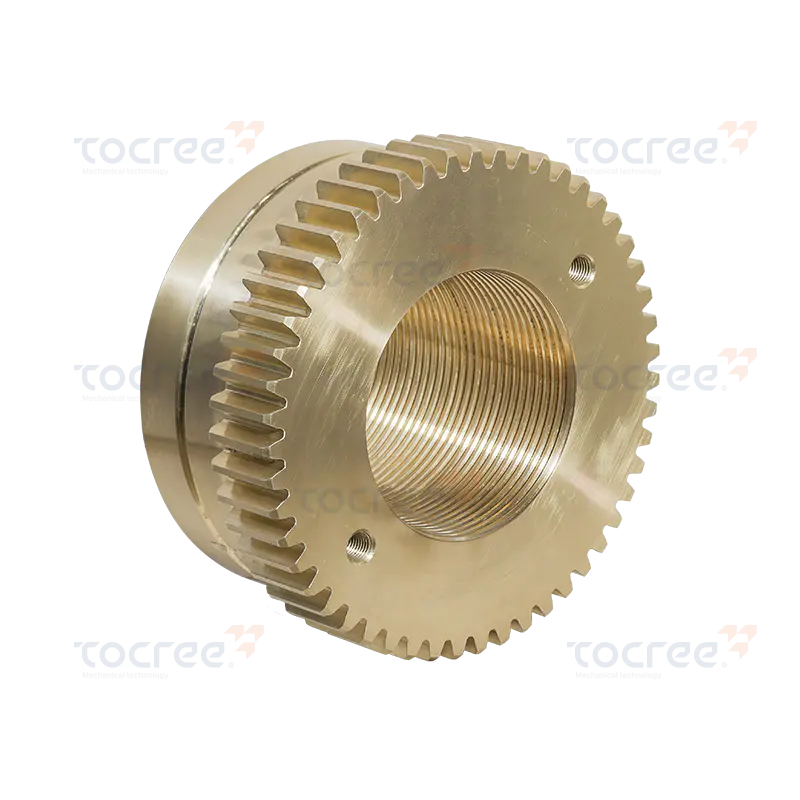 Bronce Aluminio Hobbed Nut for Corrosive Environments Esta tuerca tallada en bronce de aluminio proporciona alta resistencia a la tracción y dureza. Su excelente resistencia a la corrosión lo hace ideal para aplicaciones marinas y químicas donde la durabilidad es fundamental. Ver producto →

Estructura de materiales: Fundición de latón de aluminio CuZn25Al6Fe3Mn3, con inserto de gr...

The Bronze-Steel Spherical Bushing is made of 42CrM04 alloy steel and high-strength brass, offeri...

Este manguito recto está hecho de una aleación de bronce y aluminio como material base. Según los...

El buje con brida de acero y bronce combina los beneficios del acero de aleación SCM435 y el lató...

Este marco de aleación de aluminio está especialmente diseñado para cumplir con los requisitos de...

Este bloque de fijación de aleación de aluminio está fabricado con aleación de aluminio 6063 como...
Derechos de autor © 2025 Jiashan Tocree Machinery Co., Ltd. Todos los derechos reservados.
Piezas de maquinaria de aleaciones de cobre personalizadas
